电子厂/制药厂洁净室如何实现精准尘埃粒子在线监测?
在电子芯片制造、医药制药等对环境要求极高的行业,洁净室的尘埃粒子浓度直接影响产品良率与生产安全。传统人工采样检测不仅效率低、数据滞后,还易因操作误差影响结果。本文将详解一套网口版高精度洁净度监测方案,无需复杂布线,可实现洁净室尘埃粒子24小时在线采集与数据对接,为企业生产环境管控提供实操参考。
一、洁净室监测核心需求与痛点
电子厂洁净车间、制药厂无菌车间等场景,对环境洁净度有严格标准(如ISO14644-1、GMP规范),传统管理模式存在诸多痛点:
人工巡检效率低:需定期手持采样仪到各点位采集,耗时耗力,无法覆盖全时段监测,存在监管空档;
数据时效性差:采样后需送实验室分析,结果滞后,无法及时发现粒子浓度超标问题;
数据难以联动:人工记录的数据无法直接对接生产管理系统,难以形成可视化分析与追溯;
点位部署受限:传统有线设备布线繁琐,部分洁净区域施工难度大,无法灵活扩展监测点位。
针对以上问题,在线式尘埃粒子监测仪可实现自动化、智能化的洁净度管控,完美适配电子、制药行业的严苛要求。
二、核心监测设备与核心优势
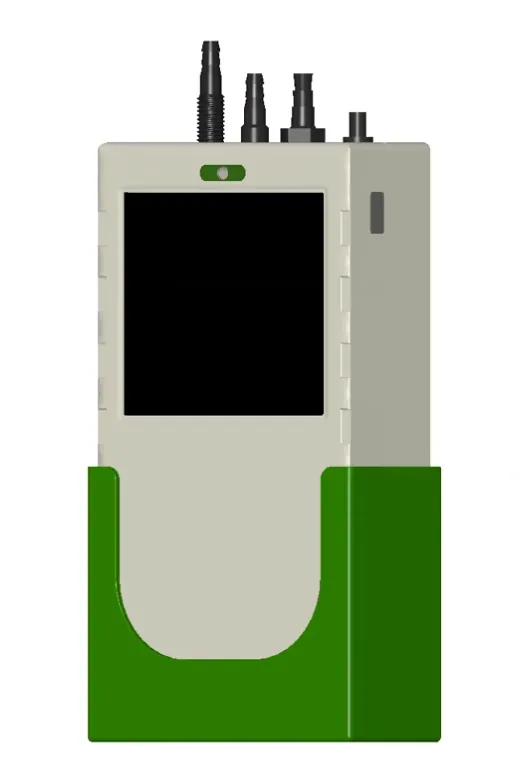
本方案选用网口版高精度洁净度检测仪,专为洁净室环境设计,支持以太网/Modbus通讯,可稳定对接企业管理平台,核心优势如下:
多粒径精准监测:可同时监测0.5μm、1.0μm等多种粒径粒子浓度,实时显示颗粒计数、温湿度、压差等关键环境参数,数据精度满足行业标准要求;
在线式连续监测:支持24小时不间断采集,替代人工巡检,实现全时段、全覆盖的洁净度监控;
便捷通讯与对接:采用以太网接口,支持Modbus协议,可直接对接车间SCADA系统、MES系统或第三方数据平台,实现数据自动上传与集中管理;
工业级稳定可靠:设备适配洁净室环境,具备防尘、抗干扰能力,可长期稳定运行,减少维护频次;
可视化数据展示:自带高清显示屏,可直观查看实时数据、历史曲线,异常时通过指示灯等方式快速预警,便于现场人员及时处置。
三、方案实施核心步骤
1.点位规划与部署
根据洁净室面积、生产区域划分,确定监测点位(如关键生产工位、通风口、出入口等),确保覆盖核心管控区域;
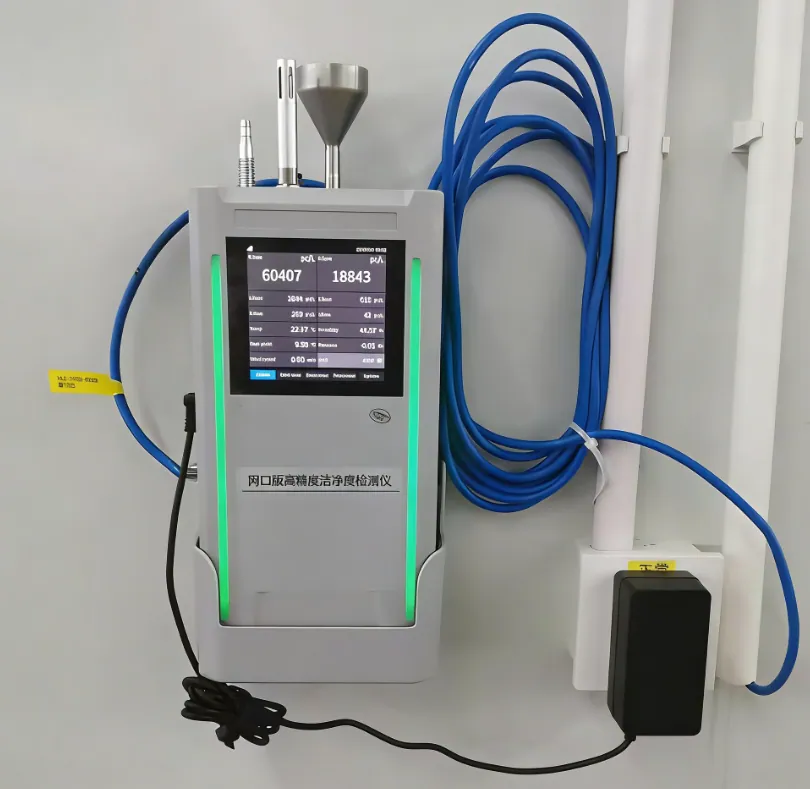
设备采用壁挂/支架安装方式,无需复杂布线,通过网线直接接入车间局域网,部署灵活,不影响洁净室密闭性。
2.设备安装与调试
固定设备后,连接网线与电源,确认设备正常启动;
配置设备IP地址与通讯参数,确保与企业管理平台网络互通;
校准设备采样流量与计数精度,确保监测数据符合行业规范要求。
3.平台对接与数据管理
通过Modbus协议将设备数据对接至企业生产管理系统,实现数据集中存储与可视化展示;
可设置粒子浓度、温湿度、压差等参数的报警阈值,异常时自动触发预警,通知相关人员及时处理;
平台自动生成历史数据报表与趋势曲线,支持按时间、点位查询,为生产环境优化、合规审计提供数据支撑。
四、方案落地价值与适用场景
1.核心价值
提升生产良率:实时监控洁净度,及时发现粒子超标问题,避免因环境污染导致的产品报废,保障电子芯片、药品等产品质量;
降低管理成本:替代人工巡检模式,单个管理人员可远程管控多个洁净区域,大幅节省人力与时间成本;
满足合规要求:完整的历史数据记录与可追溯性,轻松应对GMP、ISO等行业认证与监管检查;
优化生产流程:通过数据分析,定位洁净度波动原因,优化通风、人员管理等环节,提升生产效率。
2.适用场景
电子制造行业:半导体芯片、精密电子组件生产车间,管控微尘对产品的影响;
医药制药行业:无菌制剂、原料药生产车间,满足GMP洁净环境要求;
实验室/科研机构:精密仪器实验室、生物安全实验室,保障实验环境稳定性;
其他洁净场景:食品加工、光学镜片生产等对环境洁净度有要求的场所。
五、日常运维与注意事项
定期校准:按行业规范要求,定期对设备进行流量与精度校准,确保监测数据准确可靠;
远程巡检:通过管理平台远程查看设备在线状态与数据,及时发现设备离线、数据异常等问题;
现场维护:定期清洁设备采样口与外壳,避免灰尘堵塞影响采样精度;
合规管理:妥善保存监测数据与校准记录,满足行业监管与审计要求。
通过这套在线式洁净度监测方案,电子厂、制药厂等企业可高效实现洁净室环境的智能化管控,既保障了产品质量与生产安全,又提升了管理效率,是洁净行业实现数字化转型的实用选择。